Artykuł sponsorowany
Co decyduje o cylindryczności i chropowatości przy wytaczaniu dużych otworów
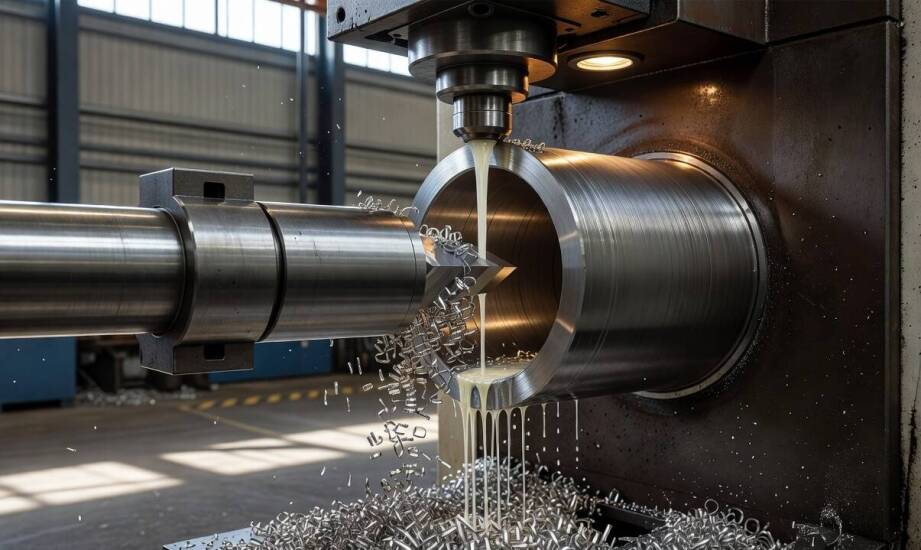
Otwór w elemencie maszynowym po wierceniu, spawaniu lub długiej eksploatacji często traci wymaganą osiowość i pierwotną cylindryczność. Deformacje materiału powstają wskutek naprężeń termicznych podczas łączenia detali, nierównomiernego zużycia w parach ślizgowych lub ogromnych sił dynamicznych. W takich przypadkach konieczne staje się odtworzenie poprawnej geometrii, aby zapewnić właściwe pasowanie współpracującego wałka, tulei obrotowej lub osadzonego łożyska. Zlekceważenie odchyłek kształtu prowadzi do powstawania luzów, szybszego zużycia komponentów i nieplanowanych przestojów maszyn. Usunięcie tych wad wymaga zastosowania odpowiedniej obróbki mechanicznej, która skoryguje błędy wynikające z poprzednich etapów technologicznych. Właściwie poprowadzony proces skrawania pozwala przywrócić parametry techniczne i bezbłędnie przygotować gniazdo do ponownego montażu.
Kiedy wytaczanie koryguje błędy osi i zastępuje rozwiercanie?
Proces kształtowania wewnętrznego wymiaru często opiera się na wyborze między narzędziami wieloostrzowymi a jednoostrzowymi. Korygowanie geometrii poprzez odpowiednie wytaczanie stosuje się zamiast rozwiercania w sytuacjach, gdy niezbędna jest radykalna zmiana osi otworu. Rozwiertak świetnie utrzymuje zadaną średnicę przy niewielkim naddatku materiału, lecz wykazuje silną tendencję do podążania za istniejącym zarysem ściany. W efekcie narzędzie to słabo radzi sobie z prostowaniem wcześniejszych przesunięć osiowych. Obróbka jednoostrzowa działa tu jako operacja w pełni kształtująca geometrię, uodporniona na pierwotne krzywizny. Rozwiązanie to niweluje błędy współosiowości i doskonale przygotowuje powierzchnię wewnętrzną do ewentualnego dalszego wykańczania. Po agresywnej obróbce zgrubnej, takiej jak głębokie wiercenie lub odlewanie, nóż tokarski wchodzi w materiał w celu nadania ostatecznego kształtu. Zabieg ten pozwala uzyskać wyjątkowo wąskie tolerancje wymiarowe oraz bardzo niską chropowatość, pod warunkiem zachowania wysokiej sztywności układu obrabiarki.
Uzyskanie doskonałej precyzji przy dużych średnicach sprawia, że samo osiągnięcie nominalnego wymiaru staje się nieco prostsze niż zachowanie dokładnego kształtu. W takich warunkach sztywność całego układu oraz ścisła kontrola bicia promieniowego narzędzia nabierają decydującego znaczenia. Długi wysięg ramienia mocno ogranicza jego odporność na wygięcia, ponieważ gabaryty trzonu zawsze zależą od ograniczonej przestrzeni w obrabianym detalu. Generuje to dużą podatność na szkodliwe drgania, które potrafią błyskawicznie pogorszyć cylindryczność i prostoliniowość krawędzi. Zastosowanie solidnych oprawek hydraulicznych lub nowoczesnych systemów z wewnętrznym tłumieniem drgań pozwala skutecznie utrzymać bicie w akceptowalnych normach. Zabezpiecza to spójność procesu nawet w sytuacjach wymagających zastosowania przedłużonych narzędzi do głębokich gniazd.
Wpływ parametrów skrawania na ślad narzędzia i jakość gniazda
Wartość narzuconego posuwu, dobrana głębokość skrawania oraz fizyczny wysięg wytaczadła ściśle określają ostateczny ślad ostrza na metalowej powierzchni. Parametry chropowatości opierają się na bezwzględnych zjawiskach, które określają wzajemne relacje krawędzi skrawającej i kinematyki maszyny. Wysokość powstających nierówności zależy bezpośrednio od kwadratu wartości zastosowanego posuwu, a zjawisko to łagodzi odpowiednio duży promień zaokrąglenia naroża płytki. Znaczne zwiększenie posuwu przy niezmienionej płytce potęguje wielkość bruzd i drastycznie psuje gładkość ściany. Z kolei głębokość wnikania ostrza oddziałuje na strukturę otworu w sposób nieco bardziej pośredni. Zbyt agresywny naddatek generuje duże opory skrawania i wywołuje przyspieszone zużycie krawędzi tnącej. Problem rośnie szybko przy utrudnionym dostępie chłodziwa w głębokich i ślepych partiach obrabianego elementu.
Fizyczny wymiar ramienia operacyjnego bezpośrednio definiuje sztywność dynamiczną całego zabiegu skrawania wewnętrznego. Dłuższe narzędzie naturalnie obniża częstotliwość własną układu drgającego i niebezpiecznie zwiększa amplitudę wibracji bocznych. Skutkuje to szybką utratą zaplanowanej cylindryczności i powstawaniem wyraźnych, lokalnych zniekształceń wymiaru. W zaawansowanych projektach przemysłowych, realizowanych przez przedsiębiorstwo Wamech, kształtowanie dużych korpusów wymaga bardzo wnikliwej analizy stabilności maszyny. Pewne prowadzenie ostrza wewnątrz żeliwnego lub stalowego bloku skutecznie zapobiega wibracjom. Gwarantuje to zachowanie restrykcyjnych tolerancji, niezbędnych przy montażu łożysk wielkogabarytowych czy specjalistycznych uszczelnień mechanicznych.
Podobne uwarunkowania technologiczne obowiązują podczas klasycznych prac tokarskich na dużych korpusach oraz w skomplikowanych operacjach regeneracyjnych. Precyzyjne modelowanie otworów przywraca użyteczną geometrię zużytych gniazd sworzni, wyrobionych panewek czy uszkodzonych mocowań w ciężkiej armaturze przemysłowej. Takie działania serwisowe przeprowadza się na stacjonarnych centrach obróbczych, a niekiedy przy użyciu wytaczarek mobilnych montowanych bezpośrednio na korpusie urządzenia. Końcowa wartość techniczna zregenerowanej powierzchni opiera się na idealnej zgodności między dobraną płytką skrawającą, sztywnością mocowania i właściwościami detalu. Zrozumienie mechaniki powstawania wióra oraz świadome operowanie parametrami maszyny pozwalają technologom osiągnąć idealną cylindryczność i przedłużyć żywotność kluczowych systemów produkcyjnych.
Kategorie artykułów
Polecane artykuły
Rola zaawansowanej technologii w zwiększaniu efektywności maszyn do dmuchania optycznych włókien
Nowoczesne technologie mają ogromne znaczenie dla ZPHU Marka Malaka, gdyż umożliwiają szybsze i precyzyjniejsze wdmuchiwanie optycznych włókien. Dzięki temu oszczędza się czas oraz koszty, co jest istotne w dzisiejszym rynku. Innowacje wpływają na wydajność oraz jakość procesu, co przekłada się na l
Dlaczego przed zimą każdy typ dachu wymaga innego planu przeglądu i konserwacji
Dach po jesiennych wichurach i ulewach często sprawia wrażenie nienaruszonego. Z perspektywy gruntu trudno dostrzec mikropęknięcia papy, poluzowane dachówki czy niedrożne rynny. Ukryte usterki w warstwach izolacyjnych lub na stykach materiałów pozostają niewidoczne aż do pierwszych mrozów. Zimą waru