Artykuł sponsorowany
Dlaczego przy zużytym otworze najpierw odtwarza się geometrię, a dopiero potem wymiar
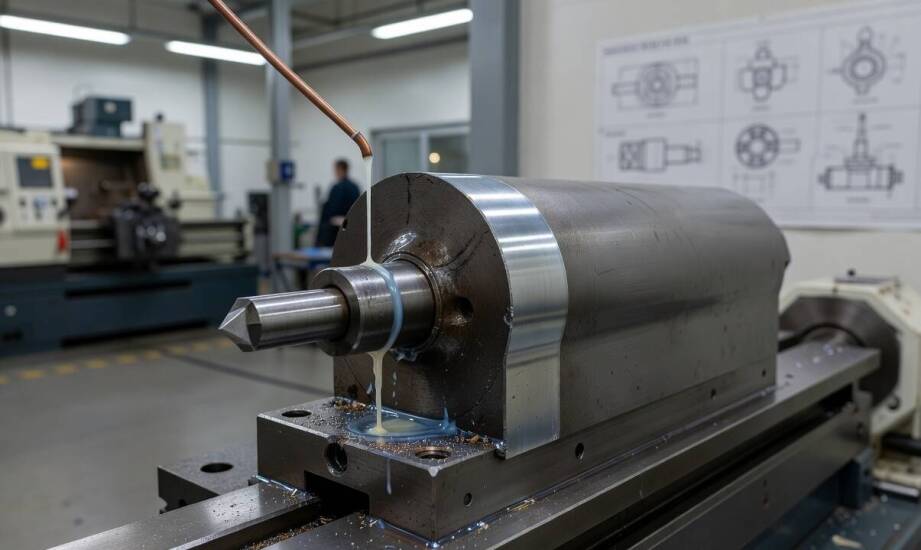
Zużyte gniazdo otworu w elemencie maszynowym po długotrwałej eksploatacji zazwyczaj traci współosiowość z pozostałymi elementami układu. Powierzchnia wewnętrzna przybiera owalny kształt, przez co przestaje pełnić rolę wiarygodnego punktu odniesienia. Regeneracja uszkodzonego komponentu wymaga najpierw odtworzenia prawidłowej geometrii, a dopiero później ustalenia docelowego wymiaru. Odwrócenie tej kolejności skutkuje bezpowrotnym powieleniem istniejących błędów bazowych. Właściwe podejście technologiczne gwarantuje prawidłowe osadzenie regenerowanej części i ostatecznie przywraca pełną sprawność całego podzespołu mechanicznego.
Jak ocenić bazę pomiarową i stopień zużycia otworu?
Przed podjęciem decyzji o optymalnej metodzie obróbki specjalista dokładnie mierzy bicie promieniowe oraz osiowe. Kontroler jakości rygorystycznie weryfikuje również odchyłkę współosiowości, a także bada owalność zużytej powierzchni cylindrycznej. Pomiary bazy odniesienia przy użyciu tradycyjnych czujników zegarowych pozwalają wyznaczyć rzeczywistą oś otworu względem nienaruszonych płaszczyzn. Nowoczesne zakłady przemysłowe coraz częściej wykorzystują do tego zadania precyzyjne maszyny współrzędnościowe, które szybko tworzą trójwymiarowy model cyfrowy uszkodzonego detalu. Takie bezkontaktowe podejście całkowicie eliminuje ryzyko błędu ludzkiego podczas odczytu wartości granicznych.
Gdy stopień wyeksploatowania materiału znacząco przekracza dopuszczalne tolerancje, proste powiększenie średnicy nie rozwiązuje problemu. Oparcie operacji obróbczych na zdegradowanej powierzchni prowadzi do trwałego przesunięcia osi całego zespołu kinematycznego. Wyniki wstępnych pomiarów metrologicznych bezpośrednio decydują o klasyfikacji danego elementu. Technik warsztatowy ocenia, czy detal wymaga jedynie drobnej korekty wykańczającej, czy też konieczna staje się kompleksowa naprawa geometrii. Staranna weryfikacja wszystkich odchyłek kształtu i położenia pozwala technologom precyzyjnie zaplanować głębokość skrawania oraz bezpiecznie dobrać twardość narzędzi.
Kolejność operacji warsztatowych i łączenie technologii
Przygotowanie zużytego detalu opiera się na bardzo sztywnym zamocowaniu go na stabilnym stole maszyny. Operator najczęściej wykorzystuje dedykowane przyrządy mocujące, które gwarantują wysoką powtarzalność pozycjonowania podczas całego cyklu pracy. Pierwsze przejście zgrubne skutecznie usuwa najbardziej zniszczoną warstwę materiału i przywraca elementowi zarys cylindryczny. Z kolei powolna obróbka wykańczająca nadaje gniazdu ostateczną współosiowość oraz ściśle określoną klasę chropowatości. Wybór parametrów skrawania zależy wprost od twardości stopu oraz zastosowanych płytek wieloostrzowych.
Po każdym zakończonym etapie skrawania specjaliści przeprowadzają kontrolę międzyoperacyjną. Bieżąca weryfikacja bicia zapobiega kumulowaniu się mikroskopijnych błędów w kolejnych fazach procesu technologicznego. Złożona regeneracja ciężkich komponentów rzadko opiera się na jednej izolowanej metodzie warsztatowej. Bardzo często łączy się profesjonalne wytaczanie otworów z procesami pokrewnymi, w tym ze standardowym frezowaniem elementów konstrukcyjnych.
Nowoczesne obrabiarki sterowane numerycznie ułatwiają jednoczesne kształtowanie płaszczyzn wewnętrznych oraz zewnętrznych. Umiejętne dobranie cykli maszynowych pozwala drastycznie skrócić czas odnowy skomplikowanych wałów, tulei nośnych oraz żeliwnych korpusów. Prace frezarskie świetnie uzupełniają ten proces przy wykonywaniu głębokich kanałków wpustowych. Firma Wamech realizuje tego typu procesy regeneracyjne, wykorzystując własny park maszynowy i wsparcie wykwalifikowanych inżynierów z Krakowa.
Marka Wamech od ponad dwudziestu pięciu lat zajmuje się precyzyjną obróbką metali, bazując na bogatych tradycjach technicznych lokalnej elektrociepłowni. Szerokie kompetencje kadry operacyjnej okazują się niezbędne przy ratowaniu unikalnych elementów, których ponowne wyprodukowanie byłoby całkowicie nieopłacalne. Prawidłowa regeneracja zużytego gniazda zawsze rozpoczyna się od ustalenia stabilnej bazy pomiarowej. Dopiero po odtworzeniu niezależnego układu odniesienia prowadzi się właściwą obróbkę skrawaniem. Rygorystyczna kontrola współosiowości na samym końcu procesu gwarantuje bezproblemowe osadzenie zregenerowanego komponentu w maszynie docelowej. Dzięki zachowaniu odpowiedniej dyscypliny technologicznej zakład produkcyjny unika awaryjnych przestojów i znacząco wydłuża żywotność kluczowych systemów napędowych.
Kategorie artykułów
Polecane artykuły

Rola zaawansowanej technologii w zwiększaniu efektywności maszyn do dmuchania optycznych włókien
Nowoczesne technologie mają ogromne znaczenie dla ZPHU Marka Malaka, gdyż umożliwiają szybsze i precyzyjniejsze wdmuchiwanie optycznych włókien. Dzięki temu oszczędza się czas oraz koszty, co jest istotne w dzisiejszym rynku. Innowacje wpływają na wydajność oraz jakość procesu, co przekłada się na l

Dlaczego przed zimą każdy typ dachu wymaga innego planu przeglądu i konserwacji
Dach po jesiennych wichurach i ulewach często sprawia wrażenie nienaruszonego. Z perspektywy gruntu trudno dostrzec mikropęknięcia papy, poluzowane dachówki czy niedrożne rynny. Ukryte usterki w warstwach izolacyjnych lub na stykach materiałów pozostają niewidoczne aż do pierwszych mrozów. Zimą waru