Artykuł sponsorowany
Dlaczego sama moc lasera nie wystarcza do powtarzalnego cięcia stali i aluminium w serii
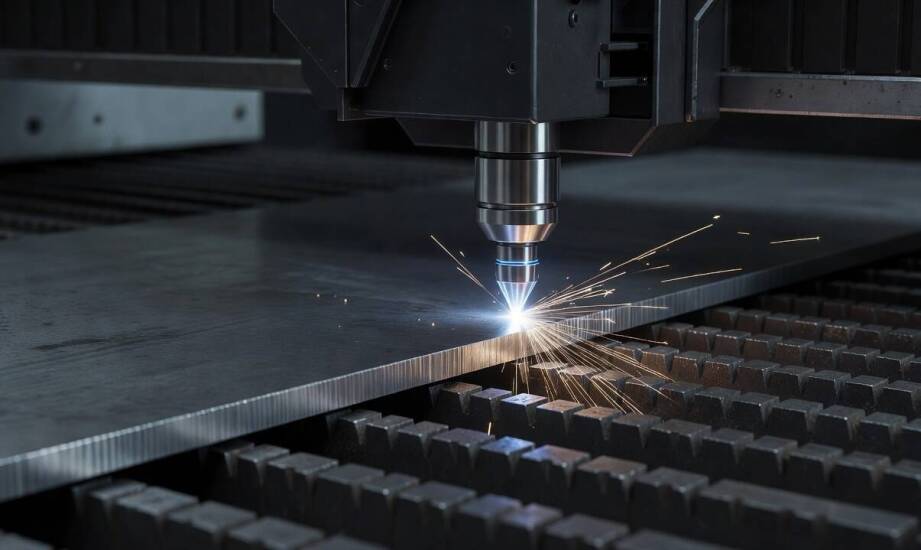
O jakości powtarzalnego cięcia laserowego w serii nie decyduje wyłącznie moc źródła promieniowania, choć to ten parametr najczęściej przykuwa uwagę. Kluczem do uzyskania odpowiedniej krawędzi, zminimalizowania strefy wpływu ciepła oraz utrzymania stabilności całej partii produkcyjnej jest właściwe zestrojenie parametrów roboczych maszyny. Zrozumienie tych mechanizmów ułatwia inżynierom i technologom przygotowanie detali, które bez problemu przejdą przez kolejne etapy obróbki. Wymaga to całościowego spojrzenia na fizykę zjawisk zachodzących w strefie topienia metalu.
Właściwości materiału a optymalne ustawienia maszyny
Gatunek obrabianego materiału bezpośrednio determinuje współczynnik odbicia wiązki oraz przewodność cieplną arkusza. Aluminium odbija znaczną część promieniowania świetlnego i bardzo szybko odprowadza ciepło z miejsca cięcia, dlatego wymaga wyższych ciśnień gazu asystującego oraz ujemnego ogniska. Stal węglowa zachowuje się zupełnie inaczej – znacznie lepiej absorbuje dostarczaną energię, co pozwala na zastosowanie odmiennej mieszanki gazów. Konkretne parametry procesu, takie jak prędkość posuwu głowicy czy ciśnienie robocze, zawsze dobiera się do specyfiki konkretnego urządzenia, stopu oraz grubości blachy. Wbrew obiegowym opiniom nie istnieje jeden uniwersalny zestaw ustawień. Dla cienkich blach aluminiowych prędkość cięcia osiąga wysokie wartości, podczas gdy przy grubszych elementach proces ten wyraźnie spowalnia. Stan powierzchni, w tym obecność tlenków lub powłok ochronnych, potrafi dodatkowo zaburzyć stabilność prowadzenia wiązki i zwiększyć ryzyko powstania nieregularnych krawędzi.
Rola gazu asystującego i optyki w kształtowaniu krawędzi
Odpowiednio dobrany gaz asystujący pełni w procesie podwójną funkcję: dynamicznie usuwa stopiony metal ze szczeliny cięcia i chroni krawędź przed niepożądanym utlenianiem. Zastosowanie azotu pod ciśnieniem precyzyjnie dopasowanym do grubości detalu pozwala uzyskać czystą, wolną od nalotów powierzchnię. Taki stan krawędzi jest niezbędny przy obróbce profili aluminiowych oraz elementów ze stali nierdzewnej. W przypadku cięcia stali węglowej wykorzystanie tlenu przyspiesza proces egzotermicznego topienia, jednak pozostawia na brzegach cienką warstwę zgorzeliny. Precyzyjna pozycja ogniska, która dla grubszych materiałów często przyjmuje wartości ujemne, minimalizuje stożkowatość szczeliny i ogranicza powstawanie trudnych do usunięcia zadziorów. Zbyt duża prędkość prowadzenia głowicy, nieskorelowana z ciśnieniem gazu, skutkuje niedocięciem materiału, natomiast zbyt wolny posuw prowadzi do widocznych nadtopień.
Znaczenie precyzji detalu w wieloetapowej produkcji seryjnej
Zachowanie wysokiej powtarzalności wymiarowej nie zależy jedynie od parametrów optycznych, ale również od samej geometrii ciętego elementu. Złożone kontury, bardzo ostre promienie wewnętrzne i gęste rozmieszczenie detali na arkuszu potęgują lokalne nagrzewanie materiału, co skutkuje jego odkształceniem termicznym. Odpowiednia długość ścieżki cięcia oraz prawidłowe zaprojektowanie mostków technologicznych gwarantują utrzymanie elementów w arkuszu aż do zakończenia procesu. Zabezpiecza to blachę przed przesunięciami na ruszcie maszyny. Zakłady przemysłowe, wykonujące profesjonalne wycinanie laserem w Częstochowie oraz w innych ośrodkach produkcyjnych, potwierdzają, że odpowiednie skanowanie powierzchni zapewnia wąskie tolerancje wymiarowe. Gotowy element przed przekazaniem do dalszych etapów ocenia się pod kątem prostoliniowości oraz obecności ewentualnego żużla na dolnej krawędzi.
Przygotowanie powierzchni do gięcia, spawania i lakierowania
Wysoka jakość obróbki na początkowym etapie znacząco ułatwia realizację kolejnych procesów technologicznych. Czysta krawędź, pozbawiona tlenków i ostrych zadziorów, zapewnia znacznie lepszą adhezję powłoki proszkowej oraz wysoką wytrzymałość spoiny. Wąska strefa wpływu ciepła ogranicza niekontrolowane odkształcenia materiału podczas formowania na prasach krawędziowych. Dzięki temu pasowanie elementów w gotowych konstrukcjach przebiega płynnie i bez konieczności wprowadzania poprawek ślusarskich. Przykładowo marka BUMET wykorzystuje powtarzalne cięcie jako niezbędny fundament do bezproblemowej realizacji projektów związanych z małą architekturą oraz meblami metalowymi. Niewielkie odchylenia wymiarowe powstałe pod głowicą tnącą mogłyby kumulować się podczas montażu skomplikowanych modułów, uniemożliwiając ich prawidłowe spasowanie.
W masowej i średnioseryjnej produkcji metalowej stabilne parametry pracy urządzeń tnących pozwalają traktować ten etap jako niezawodne przygotowanie surowca do dalszych operacji. Jednolita jakość krawędzi i ścisłe trzymanie wymiarów skracają czas przezbrajania stanowisk gnących i spawalniczych, zmniejszając jednocześnie ryzyko powstawania odpadów. Technologia ta uzasadnia swoją obecność w nowoczesnych parkach maszynowych tylko wtedy, gdy zapewnia płynne przejście od prototypu do serii. Uzyskanie takiego efektu wymaga zintegrowanego podejścia, w którym arkusz, gaz asystujący, pozycja optyki oraz prędkość głowicy stanowią spójny system wzajemnie zależnych zmiennych.
Kategorie artykułów
Polecane artykuły

Rola zaawansowanej technologii w zwiększaniu efektywności maszyn do dmuchania optycznych włókien
Nowoczesne technologie mają ogromne znaczenie dla ZPHU Marka Malaka, gdyż umożliwiają szybsze i precyzyjniejsze wdmuchiwanie optycznych włókien. Dzięki temu oszczędza się czas oraz koszty, co jest istotne w dzisiejszym rynku. Innowacje wpływają na wydajność oraz jakość procesu, co przekłada się na l

Dlaczego przed zimą każdy typ dachu wymaga innego planu przeglądu i konserwacji
Dach po jesiennych wichurach i ulewach często sprawia wrażenie nienaruszonego. Z perspektywy gruntu trudno dostrzec mikropęknięcia papy, poluzowane dachówki czy niedrożne rynny. Ukryte usterki w warstwach izolacyjnych lub na stykach materiałów pozostają niewidoczne aż do pierwszych mrozów. Zimą waru