Artykuł sponsorowany
Dlaczego stalowe detale po galwanizacji różnią się trwałością na krawędziach i w zagłębieniach
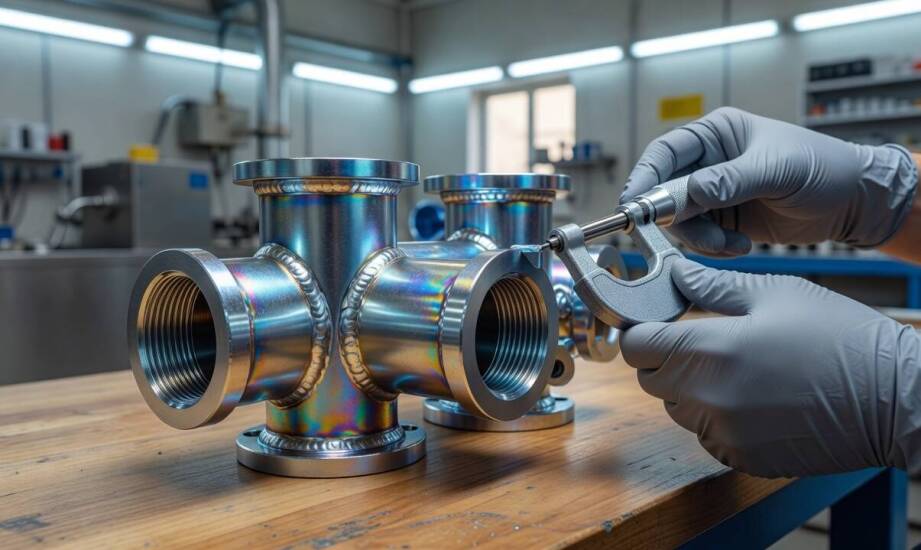
Trwałość powłoki na stalowych detalach zależy w dużym stopniu od kształtu samego elementu, a nie tylko od zastosowanego stopu czy nominalnej grubości nałożonej warstwy. Geometria bezpośrednio wpływa na rozkład osadu w kąpieli, co decyduje o utrzymaniu stałej ochrony antykorozyjnej podczas wieloletniej eksploatacji maszyn. Zrozumienie mechanizmu powstawania nierówności pozwala inżynierom lepiej zaprojektować proces tworzenia powłok i uniknąć przedwczesnego zużycia części pracujących pod wysokim obciążeniem. Brak odpowiedniego przygotowania profilu często skutkuje odrzuceniem detalu podczas kontroli jakości.
Wpływ rozkładu gęstości prądu na osadzanie warstwy
Właściwe galwanizowanie stali opiera się na zjawisku migracji jonów metalu w silnym polu elektrycznym. Cząsteczki w roztworze osadzają się na obrabianym detalu proporcjonalnie do lokalnej gęstości prądu przepływającego przez elektrolit. Linie pola siłą rzeczy koncentrują się na krawędziach i wypukłościach, przez co powłoka narasta w tych miejscach znacznie szybciej. Zjawisko to prowadzi do powstania zauważalnie grubszej warstwy ochronnej na zewnętrznych narożnikach elementu. Z kolei w głębokich wnękach, wewnętrznych otworach oraz na dnach gwintów gęstość prądu gwałtownie spada. Skutkuje to dużo cieńszym osadem metalu lub jego całkowitym brakiem w najbardziej osłoniętych strefach detalu.
Ostre krawędzie przyciągają największą ilość ładunku, podczas gdy wąskie szczeliny pozostają w strefie osłabionego oddziaływania. Doświadczony technolog ocenia już na podstawie samego rysunku technicznego, czy nałożona warstwa ma szansę pracować równomiernie. Długie rury o małej średnicy czy skomplikowane profile oznaczają podwyższone ryzyko nierównego rozkładu materiału. Odpowiednie wyrównanie gęstości prądu wymaga w takich sytuacjach zastosowania specjalnych anod pomocniczych lub ekranów izolujących. Czasami wystarczy przemyślana zmiana orientacji elementu podczas zanurzania go w wannie, aby zapobiec gromadzeniu się nadmiaru chromu na końcach wałków.
Skutki wad powłoki i korekta wymiarowa
Miejscowe przewężenia grubości powłoki w zagłębieniach ułatwiają szybkie powstawanie ognisk korozji w bardzo agresywnym środowisku operacyjnym. Nadmierne zgrubienia na wypukłościach prowadzą z kolei do tworzenia się kruchych, szorstkich guzków o wysokiej twardości. Wady strukturalne tego typu pękają pod wpływem nacisku mechanicznego lub podczas końcowego szlifowania powierzchni. W komponentach współpracujących z uszczelnieniami technicznymi różnice grubości bezpośrednio zaburzają precyzyjne pasowanie i drastycznie zwiększają współczynnik tarcia. Konsekwencją jest szybka degradacja uszczelnień i nieszczelność układów hydraulicznych.
Średnica obrabianego wałka po nałożeniu warstwy twardego chromu technicznego rośnie o podwójną wartość grubości samego osadu. Przy rygorystycznych tolerancjach wymiarowych narzuconych przez konstruktora często trzeba przewidzieć dodatkową obróbkę powierzchniową. Zastosowanie szlifowania kłowego przywraca nominalny wymiar elementu oraz narzuconą chropowatość bez uszkadzania podłoża. Pomięcie tego etapu sprawia, że zregenerowana część nie będzie pasować do łożyska czy gniazda w zespole maszynowym.
Zabezpieczanie komponentów w przemyśle ciężkim
Procesy nakładania chromu technicznego zabezpieczają części pracujące w przemyśle chemicznym, okrętowym oraz wydobywczym. Komponenty takie jak tłoczyska hydrauliczne czy wałki napędowe narażone są na ciągłe działanie niszczących substancji i obciążeń w takich środowiskach. Zakład Galwanizacji i Obróbki Metali Skrawaniem Hoppek obsługuje przemysłowe zlecenia z tego obszaru, nakładając powłoki o mikrotwardości osiągającej poziom 1000–1100 HV oraz grubości nawet do 4000 mikronów, oferując również opcję odbudowy wymiaru detalu do 4 mm. Funkcjonująca w Szczecinie firma regeneruje uszkodzone powierzchnie, przywracając elementom ich parametry techniczne.
O ostatecznym sukcesie zabezpieczenia decyduje fizyczna zgodność kształtu detalu z warunkami pracy, a nie tylko same nałożenie warstwy. Prawidłowe zaokrąglenie ostrych krawędzi już podczas wstępnego projektowania minimalizuje ryzyko powstawania wadliwych zgrubień i ułatwia sprawne osadzanie metalu. Właściwe przygotowanie powierzchni stykowej oraz zaplanowanie precyzyjnej obróbki wykańczającej gwarantuje uzyskanie spójnej powłoki antykorozyjnej. Dzięki temu gotowy element zachowuje swoją wytrzymałość podczas wieloletniej pracy pod obciążeniem.
Kategorie artykułów
Polecane artykuły
Rola zaawansowanej technologii w zwiększaniu efektywności maszyn do dmuchania optycznych włókien
Nowoczesne technologie mają ogromne znaczenie dla ZPHU Marka Malaka, gdyż umożliwiają szybsze i precyzyjniejsze wdmuchiwanie optycznych włókien. Dzięki temu oszczędza się czas oraz koszty, co jest istotne w dzisiejszym rynku. Innowacje wpływają na wydajność oraz jakość procesu, co przekłada się na l
Dlaczego przed zimą każdy typ dachu wymaga innego planu przeglądu i konserwacji
Dach po jesiennych wichurach i ulewach często sprawia wrażenie nienaruszonego. Z perspektywy gruntu trudno dostrzec mikropęknięcia papy, poluzowane dachówki czy niedrożne rynny. Ukryte usterki w warstwach izolacyjnych lub na stykach materiałów pozostają niewidoczne aż do pierwszych mrozów. Zimą waru